


Todos os Produtos
-
Serviços da modelação por injeção
-
Serviço plástico da modelação por injeção
-
Modelação por injeção dupla do tiro
-
modelação por injeção da precisão
-
Modelação por injeção de único tiro
-
Modelação por injeção de Overmolding
-
modelação por injeção do oem
-
introduza a modelação por injeção
-
Modelação por injeção da eletrônica
-
Modelação por injeção do silicone
-
Morre o serviço da carcaça
-
 RecebO cliente quê-lo produzir seu produto porque estavam contentes com os resultados com suas produções anteriores.
-
SeanBons trabalhos de equipe – bons fornecedores, ações rápidas e bons povos em ambos os lados que trabalham junto…. Thankyou.
-
ChrisOs agradecimentos para importar-se bastante a reagir, pensam diferentemente e inovam connosco – aqui outra vez nesta ocasião para encontrar esta alternativa – apreciada muito de nós em RnD,
-
RaffySim, você está fazendo o trabalho excelente, obrigado Welson, undesratnd que de I é tão difícil
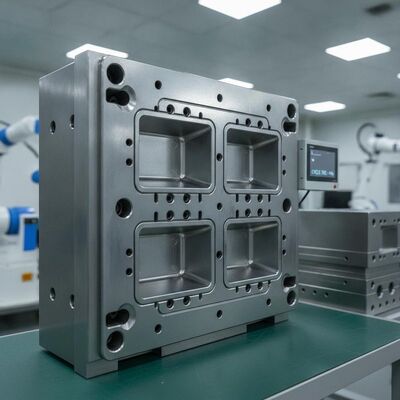
Sistema de Moldagem por Injeção com Canal Quente e Tecnologia de Bico de Válvula para Redução do Tempo de Ciclo e Eliminação de Desperdício de Material


| Lugar de origem | Xiamen, China |
|---|---|
| Marca | KDET |
| Certificação | ISO 9001:2015 |
| Número do modelo | KD-HR-VG004 |
| Quantidade de ordem mínima | 1 conjunto de molde |
| Preço | Based on cavity count and manifold complexity |
| Detalhes da embalagem | Caixa de madeira resistente com proteção antiferrugem para componentes de câmara quente |
| Tempo de entrega | Molde de 20 a 30 dias úteis; Produção de 7 a 15 dias |
| Termos de pagamento | T/T, L/C à vista |
| Habilidade da fonte | 20-40 conjuntos de moldes por mês |
Detalhes do produto
| Tipo de Câmara Quente | Bico valvulado, ponta quente, bico multipontas | Sistema múltiplo | HASCO, DME, YUDO, INCOE, compatível com Synventive |
|---|---|---|---|
| Controle de temperatura | Controlador PID multizona com precisão de ±1°C | Configuração do bico | Compatível com portão único/multi-drop/borda |
| Economia de materiais | Eliminação de até 100% do corredor | Redução do tempo de ciclo | 15%-35% vs câmara fria |
| Material do molde | 718H, H13, S136, NAK80 | Vida do molde | 500.000 – 1.000.000 tiros |
| Máquina de injeção | 100T – 800T | ||
| Destacar | Sistema de Canal Quente com Tecnologia de Bico de Válvula,Molde de Canal Quente com Tempo de Ciclo Reduzido,Sistema de Moldagem por Injeção com Canal Quente para Eliminação de Desperdício de Material |
||
Descrição de produto
A KDET oferece sistemas avançados de moldagem por injeção com canais quentes que maximizam a eficiência da produção, eliminando o desperdício de canais frios e reduzindo significativamente os tempos de ciclo. Nossos moldes de canais quentes integram tecnologias premium de portão de válvula e ponta quente de fabricantes líderes, incluindo HASCO, DME, YUDO, INCOE e Synventive. Com controle de temperatura PID multizona, alcançando precisão de ±1°C em todo o manifold, nossos sistemas de canais quentes entregam qualidade de fusão e desempenho de portão consistentes durante longos ciclos de produção. Desde 2007, projetamos e construímos mais de 800 moldes de canais quentes para aplicações de alto volume exigentes em todo o mundo.Força da Empresa:
Mais de 800 moldes de canais quentes entregues desde 2007 | Controle PID multizona ±1°C | Redução de 15%-35% no tempo de ciclo | Desperdício zero de material de canal | Compatível com todas as principais marcas de canais quentes | Instalação certificada ISO 9001:2015.
Soluções de Moldes de Canais Quentes
O sistema de canais quentes representa um dos investimentos mais impactantes na eficiência da moldagem por injeção. Ao manter o plástico em estado fundido dentro do manifold e entregá-lo diretamente ao portão de cada cavidade, os moldes de canais quentes eliminam o custo, o manuseio e o processamento de regrindo associados aos sistemas de canais frios. Nossa equipe de engenharia realiza análises detalhadas de ROI para cada projeto, demonstrando como a tecnologia de canais quentes geralmente se paga em 6-12 meses apenas com a economia de material.
Principais Características
Controle de Precisão do Portão de Válvula:- Nossos sistemas de portão de válvula fornecem controle independente da abertura e fechamento do portão para cada cavidade, permitindo enchimento sequencial, otimização de moldes familiares e vestígios de portão cosmeticamente superiores. A atuação do pino da válvula pode ser hidráulica ou pneumática com tempos de resposta inferiores a 50ms.Controle de Temperatura Multizona:
- Cada zona do manifold, bico e bucha de bebedouro é monitorada e controlada independentemente por controladores PID, mantendo precisão de ±1°C. O registro de dados de temperatura em tempo real garante rastreabilidade completa do processo para documentação de qualidade.Design de Manifold Otimizado:
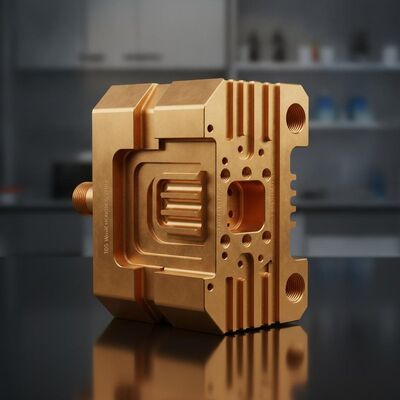
- Layouts de manifold naturalmente balanceados ou reologicamente balanceados garantem entrega uniforme de fusão para cada cavidade, independentemente da posição geométrica. A geometria do canal de fluxo é otimizada através da análise Moldflow para mínima queda de pressão e estresse de cisalhamento.Eliminação de Desperdício de Material:
- Ao eliminar completamente o canal frio, nossos sistemas de canais quentes economizam 15%-40% do consumo total de material em comparação com moldes de canais frios. Para resinas de engenharia de alto valor, isso se traduz em economias significativas por ciclo de produção.Redução do Tempo de Ciclo:
- Sem esperar pela solidificação do canal frio, a porção do ciclo limitada pelo resfriamento pode ser reduzida em 15%-35%. Combinado com o design otimizado do canal de resfriamento, reduções totais do tempo de ciclo de 20%-40% são rotineiramente alcançadas.Compatibilidade de Marca:
- Integramos sistemas de canais quentes de todos os principais fabricantes — HASCO, DME, YUDO, INCOE, Synventive, Mold-Masters, Husky e Ewikon — permitindo que você padronize sua marca preferida para peças de reposição e consistência de serviço.Especificações Técnicas
| Detalhes | Tipo de Canal Quente |
|---|---|
| Portão de Válvula (hidráulico/pneumático), Ponta Quente, Multi-Ponta, Portão de Borda | Configuração do Manifold |
| Bico único, Multi-drop (2-96 bicos), Compatível com moldes empilhados | Controle de Temperatura |
| PID multizona; 1-48 zonas; precisão de ±1°C; faixa de 0-450°C | Compatibilidade de Marca |
| HASCO, DME, YUDO, INCOE, Synventive, Mold-Masters, Husky, Ewikon | Economia de Material |
| 15%-40% do peso total do tiro (vs equivalente de canal frio) | Redução do Tempo de Ciclo |
| Redução de 15%-35% no tempo de resfriamento; redução total de 20%-40% no ciclo | Material do Molde |
| 718H, H13, S136, NAK80, P20 | Vida Útil do Molde |
| 500.000 – 1.000.000 tiros com substituição programada de aquecedor e termopar | Faixa de Máquina de Injeção |
| 100T – 800T com interface de controlador de canal quente | Padrão da Base do Molde |
| HASCO, DME, LKM, FUTABA, dimensões personalizadas disponíveis | Aplicações |
- Recipientes de parede fina, tampas e fechos onde a redução do tempo de ciclo se traduz diretamente em maior produção diária e menores custos por unidade.Interior e Exterior Automotivo:
- Componentes de painel, painéis de acabamento de porta, suportes de para-choque e conjuntos de grade que exigem qualidade de superfície cosmética e sem marcas de vestígio de portão da tecnologia de portão de válvula.Consumíveis Médicos:
- Barris de seringa, placas de Petri e recipientes de amostra onde a pureza do material e a eliminação de material regrind são críticas para a conformidade regulatória.Eletrônicos de Consumo:
- Carcaças de laptop, molduras de smartphone e caixas de dispositivos vestíveis onde a moldagem de parede fina e a qualidade cosmética do portão são essenciais para a aparência premium do produto.Moldagem de Peças Grandes:
- Paletes, caixas, componentes de móveis e painéis de eletrodomésticos onde o peso do canal frio seria antieconômico e o tempo de resfriamento domina o tempo de ciclo.Caso de Sucesso na Indústria:
Um fabricante de embalagens do Sudeste Asiático produzindo moldes de tampas de garrafa de 24 cavidades consumia 35% de cada tiro como desperdício de canal frio com material PET a US$ 2,80/kg. Convertemos suas ferramentas para um sistema de canal quente com portão de válvula, eliminando completamente o desperdício de canal e reduzindo o tempo de ciclo de 12,5s para 8,8s (redução de 30%). A economia anual de material excedeu US$ 120.000 por molde, enquanto a produção diária aumentou de 138.000 para 196.000 tampas por molde. O sistema de canal quente atingiu o ROI total em 8 meses de operação.
Ciclo de Produção
Análise de Fluxo e Canal do Molde:
- 2-3 dias úteis — Simulação de canal quente incluindo análise de taxa de cisalhamento, estudo de balanceamento e mapeamento térmicoProjeto do Molde e Manifold:
- 5-8 dias úteis — Projeto 3D completo integrando manifold de canal quente, canais de resfriamento e sistema de ejeçãoFabricação do Molde:
- 20-30 dias úteis — Usinagem de precisão, integração de manifold, montagem de canal quente e fiaçãoComissionamento do Canal Quente:
- 1-2 dias úteis — Ajuste de temperatura, verificação de balanceamento de portão e desenvolvimento de janela de processoProdução:
- 7-15 dias úteis — Produção completa com monitoramento de temperatura em tempo real e rastreamento de desempenho do portãoMOQ e Entrega
| Detalhes | MOQ do Molde |
|---|---|
| 1 conjunto (com sistema de canal quente configurado de acordo com seus requisitos) | MOQ de Peças |
| 5.000 peças por ciclo de produção | Prazo de Entrega do Molde |
| 20-30 dias úteis (incluindo integração do canal quente) | Prazo de Entrega de Amostra |
| Incluído na fase de teste e comissionamento do molde | Prazo de Entrega da Produção |
| 7-15 dias úteis após aprovação do molde | Termos de Pagamento |
| T/T 40% de depósito (cobrindo a compra do canal quente), 60% antes do envio | Perguntas Frequentes |
R: O ROI típico é alcançado em 6-12 meses para produção de alto volume. Os principais impulsionadores de economia incluem eliminação de desperdício de material (15%-40% do peso do tiro), redução do tempo de ciclo (15%-35%), eliminação de mão de obra de manuseio/regrindo de canal e melhoria da qualidade da peça com menos rejeições. Fornecemos um cálculo detalhado de ROI com sua cotação de projeto.
P: Vocês podem adaptar um molde de canal frio existente com um sistema de canal quente?
R: Na maioria dos casos, não. Sistemas de canal quente exigem modificações significativas no design da placa do molde, incluindo usinagem de cavidade do manifold, posições dos orifícios dos bicos e considerações de expansão térmica. Construir um novo molde de canal quente é geralmente mais econômico e oferece melhor desempenho do que a adaptação.
P: Qual marca de canal quente vocês recomendam?
R: Somos agnósticos em relação à marca e recomendamos com base em seus requisitos específicos. HASCO e DME são excelentes para aplicações padrão com disponibilidade global de peças de reposição. YUDO oferece preços competitivos para fabricação asiática. Mold-Masters e Husky fornecem recursos avançados de portão de válvula sequencial. Recomendaremos o sistema ideal com base em seu material, volume de produção e preferências de manutenção local.
P: Qual manutenção é necessária para sistemas de canal quente?
R: A manutenção preventiva recomendada a cada 50.000-100.000 tiros inclui calibração do termopar, verificação da resistência do aquecedor, inspeção da ponta do bico e limpeza do manifold. A substituição do pino da válvula e dos insertos do portão é tipicamente necessária a cada 300.000-500.000 tiros, dependendo da abrasividade do material. Fornecemos um cronograma de manutenção detalhado e podemos fornecer kits de peças de reposição com a entrega do seu molde.
Produtos recomendados
